
Монтаж фланцевого подшипникового узла: центровка корпуса и вала
Центровка фланцевого подшипникового узла зависит от состояния монтажной плоскости, положения вала и правильной последовательности фиксации. В статье — практический порядок проверки, чек-лист и признаки, требующие диагностики.
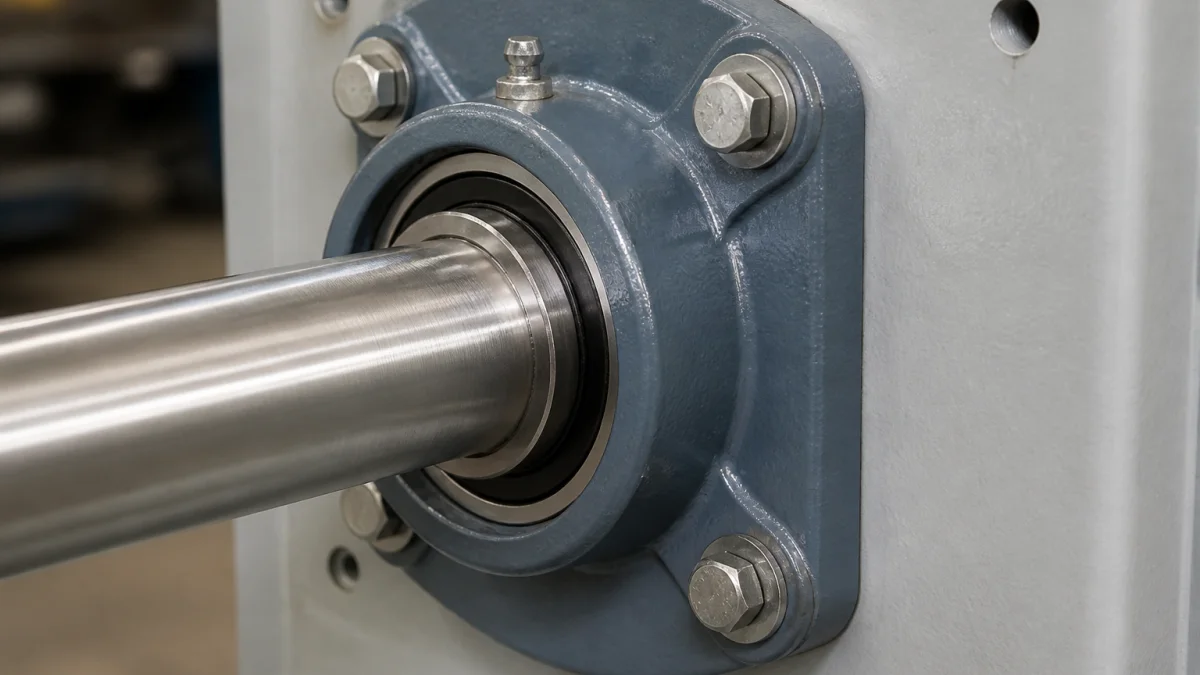
Центровка фланцевого подшипникового узла — это не попытка выставить корпус затяжкой болтов. Задача состоит в том, чтобы корпус опирался на подготовленную плоскость, вал находился в естественном монтажном положении, а все опоры были согласованы относительно общей оси. Ошибка на любом из этих этапов может вызвать перекос, неравномерный контакт в подшипнике и условия для преждевременного повреждения дорожек качения.
Такие узлы могут применяться там, где вал проходит через боковую стенку, раму или плиту машины: в приводных и неприводных валах конвейеров, роликовых механизмах, вентиляторах, транспортных и вспомогательных узлах оборудования. Однако наличие фланцевого корпуса не подтверждает его совместимость с конкретной машиной. До монтажа сверяют геометрию фланца, способ крепления на валу, опорную поверхность, нагрузки и условия работы по документации точного исполнения.
Центровка, крепление и фиксация — не одно и то же
В распространённых шариковых узлах наружная поверхность подшипниковой вставки и посадочное место в корпусе могут быть сферическими. Это позволяет компенсировать начальную несоосность при монтаже. Возможность такой компенсации не означает, что корпус допустимо ставить на кривую поверхность или что можно не проверять взаимное положение опор вала.
Полезно разделять три операции:
- центровка корпуса относительно отверстия или опорной поверхности машины;
- проверка соосности опор относительно общей оси вала;
- фиксация — затяжка фланцевого крепежа и отдельное закрепление внутреннего кольца на валу.
Фланцевые болты прижимают корпус к поверхности, но не обеспечивают точное позиционирование сами по себе. При зазорах в крепёжных отверстиях положение корпуса может меняться до окончательной затяжки.
Когда работает центрирующая посадка
На части исполнений с обратной стороны фланца предусмотрен центрирующий поясок, а в стенке машины — соответствующая расточка. Поясок задаёт положение корпуса относительно отверстия, тогда как болты выполняют функцию прижима. Перед сборкой обе поверхности очищают и проверяют сопряжение без усилия. Нельзя втягивать перекошенный поясок в отверстие затяжкой болтов.
Наличие такого пояска нельзя предполагать по форме корпуса. Его конструкцию, размеры посадки, метод фиксации и порядок работ нужно уточнять по документации конкретного исполнения. Например, для дальнейшей проверки чертежа и инструкции можно открыть страницу серии фланцевых узлов.
Подготовьте вал и монтажную поверхность
Работы начинают только после безопасной остановки оборудования, отключения и блокировки источников энергии, исключив случайный пуск. Очистите вал, поверхности корпуса и монтажную плоскость. Краска, окалина, смазка, частицы абразива и заусенцы способны создать локальный перекос, который не будет устранён затяжкой крепежа.
Осмотрите опорную плоскость на выступы, вмятины, трещины, деформации и неполное прилегание. Допустимые плоскостность, шероховатость, состояние отверстия и применение прокладок определяются чертежом машины и инструкцией точного узла. Не следует компенсировать перекос случайными шайбами, обрезками металла или самодельными проставками.
Удержите вал в монтажном положении
До выставления корпусов вал необходимо поддержать. Его масса, муфта, шкив, ремень, цепь или другая присоединённая деталь могут создать нагрузку и изменить положение оси. При двух опорах недостаточно проверить каждую по отдельности: корпуса должны садиться на свои плоскости без принудительного смещения вала или подтягивания одной опоры к другой.
Последовательность проверки соосности
- Установите и поддержите вал в естественном рабочем положении.
- Наденьте корпуса на вал, установите их на монтажные поверхности и только наживите крепёж.
- При наличии центрирующего пояска убедитесь, что он входит в ответную посадку без перекоса и принуждения.
- Проверьте полное прилегание фланца по контуру, если конструкцией не предусмотрен иной способ опирания.
- Дайте обоим корпусам занять положение без натяга от вала и сопряжённых деталей.
- Если это безопасно и допускается конструкцией, вручную проверните вал. Заедание, рывки или ненормальное сопротивление означают, что окончательную затяжку выполнять нельзя до выяснения причины.
Когда требуется количественная проверка, используют принятую для данной машины измерительную схему: например, индикаторный контроль геометрии посадок, торцевого биения присоединённых деталей или положения оси. Предельные значения нельзя переносить с другого оборудования, бренда или серии.
Сначала крепление корпуса, затем фиксация на валу
После проверки положения фланцевый крепёж затягивают равномерно по схеме и с моментом, указанными в документации точного узла или на чертеже машины. Фиксация внутреннего кольца на валу — отдельная операция. Она зависит от конкретного механизма: винтов, эксцентрикового кольца, втулки либо другого решения.
Для отдельных исполнений с винтовой фиксацией инструкции предусматривают сначала закрепить корпус на оборудовании, а затем затянуть винты внутреннего кольца до значения из документации именно этого узла. Нельзя переносить моменты затяжки, посадки вала и монтажный порядок между разными исполнениями.
| Этап | Контроль | Недопустимое действие |
|---|---|---|
| Подготовка | Очищены вал, фланец и опорная плоскость | Оставлять заусенцы, окалину и краску |
| Установка | Фланец прилегает; поясок входит свободно, если он предусмотрен | Втягивать перекошенную посадку болтами |
| Выставление | Вал поддержан, опоры не принуждают друг друга | Исправлять перекос случайными прокладками |
| Затяжка | Соблюдена схема и данные документации | Считать болты средством точной центровки |
| Пусковой контроль | Нет аномального сопротивления, шума и смещения | Продолжать работу при быстром нагреве |
Контрольный запуск и границы самостоятельной регулировки
До запуска проверьте, что вал не зажат соседними деталями, уплотнения не деформированы, корпус не сместился при затяжке, а крепёж не ослаблен. Затем выполните контрольный запуск под наблюдением. Обращайте внимание на шум, температуру, вибрацию, утечку смазки и загрязнение. Необычный шум или быстрое аномальное нагревание — основание остановить оборудование и искать причину.
Не следует пытаться исправить проблему дополнительной затяжкой, если корпус не садится на плоскость, центрирующая посадка не входит без усилия, вал вращается туго или рывками, после затяжки меняется его положение, обнаружены трещина корпуса, сорванная резьба, заметное биение или повреждённое уплотнение. Если перекос связан с деформацией рамы, приводной передачей, муфтой или внешней нагрузкой, нужна проверка всей линии вала специалистом.
Для схем, допускающих осевое перемещение вала, отдельно определяют, какой узел является фиксирующим, а какой допускает смещение. Делать такой вывод только по внешнему виду фланца нельзя.
Частые вопросы
Можно ли выставить фланцевый корпус только болтами?
Нет. Болты прижимают фланец к опоре, но при зазорах в отверстиях не гарантируют точное положение корпуса. Если предусмотрен центрирующий поясок, позиционирование относительно отверстия выполняет именно он.
Компенсирует ли сферическая посадка неровность монтажной стенки?
Нет. В распространённых шариковых узлах она может компенсировать начальную несоосность при установке, но не отменяет требования к подготовленной опорной поверхности и соосному расположению опор.
Почему вал проверяют вручную до пробного пуска?
Если это безопасно и допускается конструкцией, ручное проворачивание помогает обнаружить заедание, рывки или ненормальное сопротивление до работы оборудования.
Что делать при быстром нагреве или необычном шуме после запуска?
Остановить оборудование и диагностировать причину. Не следует компенсировать эти признаки дополнительной затяжкой крепежа без проверки положения корпуса, вала, привода и состояния деталей.
Можно ли использовать одинаковые монтажные значения для разных узлов?
Нет. Требования к посадкам, моментам затяжки, смазке и порядку фиксации сверяют по документации точного исполнения; между разными брендами, сериями и способами фиксации эти данные не переносят.