
Обслуживание фланцевого подшипникового узла: проверка подачи смазки
Наличие пресс-масленки не подтверждает, что смазка поступает к подшипнику. Ниже — порядок безопасной проверки пути подачи, требования к смазке и признаки, при которых самостоятельные действия нужно прекратить.
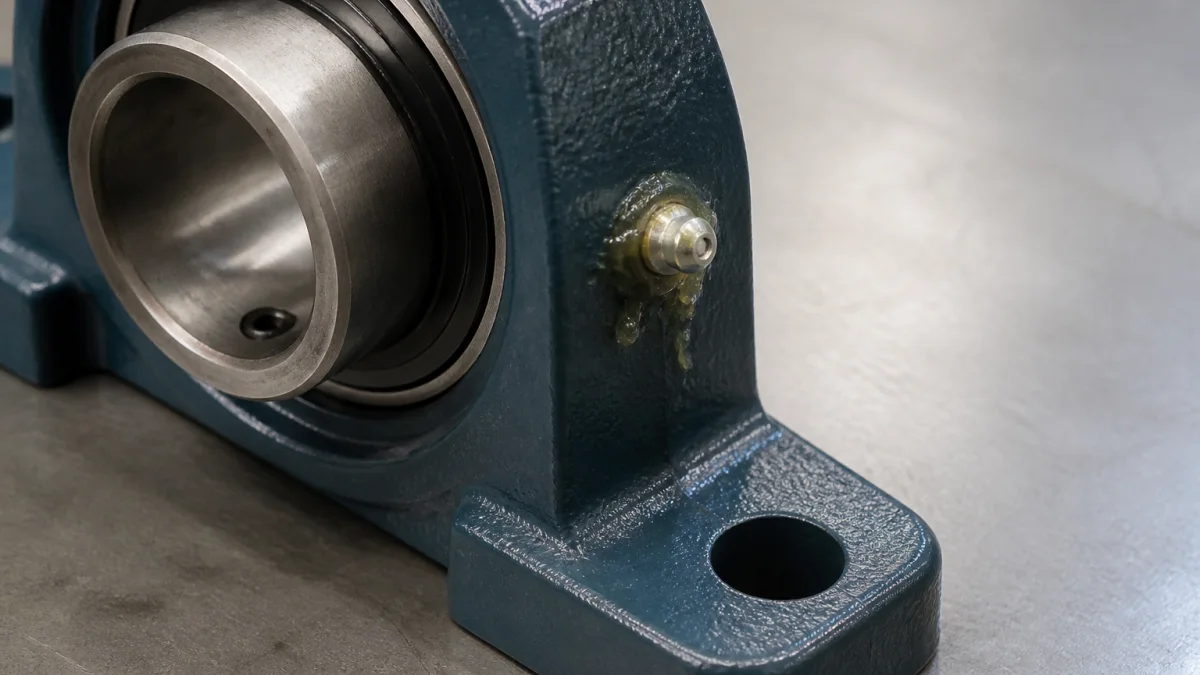
При обслуживании фланцевого подшипникового узла важно проверить не только сам факт наличия пресс-масленки. Она может быть установлена в корпусе, однако поступление смазки к подшипнику зависит от всей конструкции: канала в корпусе, расположения отверстий или кольцевой канавки наружного кольца и правильного совмещения деталей.
Статья полезна для узлов со вставным подшипником, которые могут использоваться на рамах, стенках, кожухах, конвейерах, вентиляционном, упаковочном и другом общепромышленном оборудовании. Она не подтверждает применимость к конкретной машине. Возможность повторного смазывания определяют только по документации точного исполнения.
Безопасность до начала работ
Обслуживание выполняют исключительно после безопасной остановки оборудования, отключения и изоляции источников энергии, а также защиты от случайного пуска. Порядок доступа, режим подачи смазки и возможная необходимость проворачивания вала нельзя принимать по аналогии с другим изделием. Эти условия устанавливают инструкция конкретного оборудования или узла и правила безопасности предприятия.
Уточните конструкцию конкретного узла
До работ сопоставьте маркировку вставного подшипника, тип корпуса, наличие точки подачи, конструкцию уплотнений и техническую документацию. Не каждый корпусный узел снаружи рассчитан на повторную подачу смазки. Некоторые исполнения поставляются с заводской смазкой и конструктивно не имеют такой возможности; нагнетание через корпус без подтверждения документацией не следует считать штатным обслуживанием.
Для проверки особенностей исполнения можно обратиться к серии фланцевых корпусных подшипниковых узлов с пресс-масленкой. Это пример для сверки конструкции, а не основание переносить способ обслуживания на любой похожий узел.
Что именно проверяют в пути смазки
Проверка пути смазки отвечает на один вопрос: может ли материал пройти от точки подачи к подшипнику по предусмотренной конструкции траектории? Обычно она включает пресс-масленку, канал в корпусе, отверстия либо кольцевую канавку наружного кольца вставного подшипника и предусмотренное распределение смазки.
Расположение канавки или отверстия у вставных подшипников разных исполнений может отличаться. Особенно внимательно следует проверять узел, в котором вставку заменяли отдельно от корпуса. При несовпадении канала корпуса с элементом для повторного смазывания пресс-масленка останется доступной, но смазка не будет поступать к нужной зоне надлежащим образом.
Осмотрите точку подачи
Перед присоединением шприца очистите пресс-масленку и поверхность вокруг нее. Загрязнение с наконечника способно попасть в смазочный канал. При внешнем осмотре проверьте:
- деформацию, коррозию и загрязнение;
- состояние резьбы, посадки и отсутствие люфта;
- наличие и исправность защитного колпачка, если он предусмотрен;
- возможность герметично зафиксировать наконечник шприца.
Если наконечник не фиксируется, смазка выходит наружу рядом со штуцером или ручная подача требует чрезмерного усилия, процедуру прекращают. Это может указывать на засорение, затвердевшие остатки смазки либо неисправность точки подачи, но без предусмотренной процедуры не позволяет достоверно определить место проблемы.
Почему важна совместимость смазки
Смазочный материал для повторной подачи должен отвечать требованиям документации узла. Недостаточно ориентироваться на общее название или консистенцию: на работу влияют характеристики базового масла, загустителя и присадок, температурные условия, водостойкость, а также допустимость смешивания с остатками ранее использованного продукта.
Если состав имеющейся смазки неизвестен, ее совместимость с новой нельзя считать подтвержденной. Схожее назначение и одинаковая консистенция не доказывают универсальную совместимость. Для смены продукта необходимы данные изготовителя смазки и требования изготовителя узла.
Не существует общей для всех фланцевых узлов нормы подачи, давления шприца, числа ходов рычага или календарного интервала. На них влияют конструкция, частота вращения, температура, нагрузка, загрязненность среды, уплотнения, вид смазки и способ ее подачи. Конкретные параметры берут из инструкции, а операции и наблюдения фиксируют в журнале обслуживания.
Симптомы нарушенной подачи
| Признак | Возможное значение | Что делать |
|---|---|---|
| Пресс-масленка повреждена, отсутствует или засорена | Невозможно обеспечить чистое и герметичное соединение | Не подавать смазку до устранения неисправности |
| Затвердевший остаток или чрезмерное усилие при ручной подаче | Возможны загрязнение либо затвердевание смазки в точке подачи или канале | Не прочищать канал инструментом без процедуры изготовителя |
| Смазка выходит возле входа | Возможна негерметичность соединения или неисправность пресс-масленки | Прекратить проверку и осмотреть точку подачи |
| Смазка резко выдавливается через уплотнение | Возможны избыток, нарушение пути подачи или повреждение уплотнения | Сразу прекратить нагнетание и передать узел на проверку |
| Нет видимого выхода свежей смазки | Это не подтверждает закупоривание без схемы данного узла | Сверить контрольный признак с документацией |
Видимый выход свежей смазки не служит универсальным подтверждением правильного смазывания, как и его отсутствие не доказывает закупорку. Конструкции каналов, уплотнений и зон выхода излишков различаются. Если для конкретного исполнения предусмотрен контролируемый выход излишков, его путь проверяют по документации. После работ выдавленную смазку удаляют с наружных поверхностей.
Практический порядок проверки
- Остановите оборудование, обесточьте его и исключите случайный запуск.
- Определите точное исполнение корпуса и вставного подшипника.
- Подтвердите по документации, что повторное смазывание допускается.
- Очистите и осмотрите пресс-масленку, ее посадку и защиту.
- Сверьте путь от канала корпуса до отверстий или канавки подшипника.
- Проверьте соответствие смазки требованиям узла и не считайте неизвестные остатки совместимыми.
- Контролируйте только предусмотренный конструкцией признак распределения или выхода излишков.
- Удалите наружные остатки и запишите выполненные действия, симптомы и результат осмотра.
Самостоятельно допустимы безопасный внешний осмотр, очистка точки подачи, сверка документации и фиксация признаков. Разборка корпуса, извлечение вставного подшипника и прочистка канала инструментом требуют подготовленного персонала и процедуры изготовителя. Решение ответственного специалиста необходимо также при засоренном канале, неизвестной смазке, поврежденных уплотнениях, подозрении на неправильную сборку, перегреве либо выраженных вибрационных проявлениях.
Не путайте путь смазки с диагностикой состояния
Проверка подачи показывает, может ли смазка пройти к подшипнику, но не заменяет техническую диагностику всего узла. Шум, вибрация, радиальный люфт, биение, перегрев, следы проворачивания кольца на валу, трещины корпуса и ослабленные крепежные болты нельзя объяснять только недостатком смазки.
Рост температуры после повторного смазывания может быть связан с избытком или несоответствием смазки, нарушением уплотнения либо уже существующей механической неисправностью. Причину нельзя устанавливать по одному температурному признаку. Для таких случаев нужна отдельная оценка вибрации, шума, температуры, посадок, состояния вала и крепления корпуса.
Частые вопросы
Можно ли обслуживать любой фланцевый узел через пресс-масленку?
Нет. Нужно подтвердить по документации точного исполнения, что конструкция предусматривает повторное смазывание и путь к подшипнику.
Можно ли смешивать новую смазку с остатками старой?
Только если совместимость подтверждена требованиями к узлу и данными изготовителя смазки. При неизвестном составе остатков совместимость не предполагают.
Что означает большое усилие при подаче смазки вручную?
Оно может указывать на загрязнение или затвердевшие остатки в точке подачи либо канале. Нагнетание следует прекратить; причина требует проверки по установленной процедуре.
Нужно ли разбирать корпус, чтобы проверить канал смазки?
Нет, если документация прямо не требует иного. Безразборная проверка и сверка схемы предпочтительны; разборка относится к работам подготовленного персонала.
Является ли повышение температуры после смазывания доказательством избытка смазки?
Нет. Избыток — лишь одна из возможных причин наряду с неподходящей смазкой, нарушением уплотнения или механической проблемой.