
Монтаж фланцевого підшипникового вузла: як відцентрувати корпус і вал
Правильне центрування фланцевого підшипникового вузла починається не з болтів, а зі стану опорної площини, положення вала й перевірки посадки. Розбираємо безпечну послідовність монтажу та ознаки, коли потрібна діагностика.
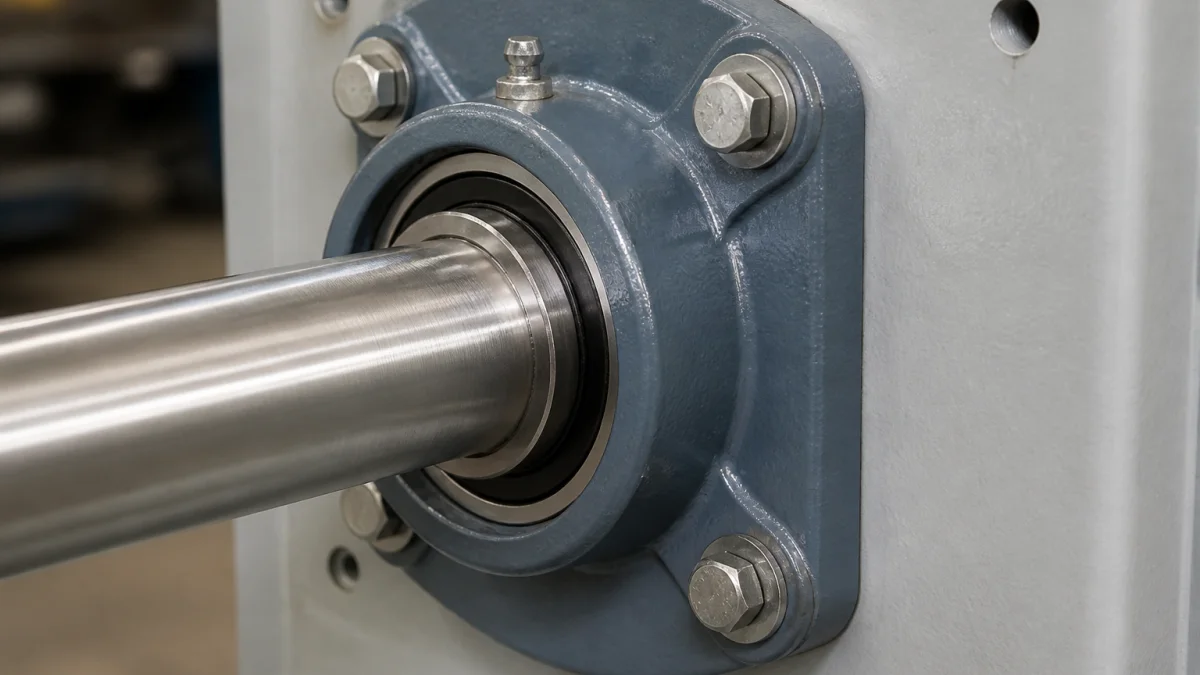
Центрування фланцевого підшипникового вузла потрібне для того, щоб корпус, вал і монтажна поверхня працювали як одна геометрична система. Помилка часто виникає ще під час складання: болтами намагаються «підтягнути» корпус до нерівної стінки або примусово сумістити опори, коли вал уже перебуває під дією ваги шківа, муфти, ременя чи іншого приєднаного елемента.
Такий підхід може створити перекіс, нерівномірний контакт у підшипнику та передумови для передчасного пошкодження доріжок кочення. Фланцеві корпуси застосовують у вузлах, де вал проходить крізь раму, плиту або бокову стінку машини: наприклад, у приводних і неприводних валах конвеєрів, роликових механізмах, вентиляторах та допоміжних валах технологічного обладнання. Проте сам тип корпуса не підтверджує сумісність із конкретною машиною.
Що саме потрібно центрувати
У багатьох поширених кулькових вузлах підшипникова вставка має сферичну зовнішню поверхню, а корпус — відповідне сферичне посадочне місце. Така конструкція може компенсувати початкову неспіввісність під час монтажу. Це не означає, що будь-який фланцевий вузол має однакову здатність до самоустановлення або що він компенсує деформовану монтажну стінку, перекіс приводу чи навантаження від муфти.
Потрібно розділяти три різні операції:
- центрування корпуса відносно машини — забезпечення правильного положення на опорній площині або в посадочному отворі;
- виставлення співвісності опор — узгодження положення двох чи більше корпусів відносно спільної осі вала;
- фіксація вузла — затягування болтів фланця та окреме закріплення внутрішнього кільця на валу.
Болти притискають фланець до опорної поверхні, але не є точним центрувальним елементом. Якщо в отворах кріплення є зазори, корпус може зміщуватися до остаточного затягування.
Роль центрувальної посадки
У частини конструкцій на тильному боці фланця передбачено центрувальний поясок, а в стінці машини — відповідне розточування. У такій схемі поясок задає положення корпуса відносно отвору; це окрема функція від кріпильних болтів. Спряження очищають і перевіряють без надмірного зусилля. Болти не можна використовувати для втягування перекошеного пояска в отвір.
Наявність пояска, його розміри та вимоги до посадки не можна визначати за зовнішнім виглядом фланця. Їх перевіряють за документацією точного виконання. Як приклад для перевірки креслення, способу фіксації та інструкції можна використати сторінку серії фланцевих вузлів.
Підготовка до монтажу
Будь-які роботи виконують лише після безпечної зупинки обладнання, відключення та блокування джерел енергії, а також виключення випадкового пуску. До монтажу очищають вал, посадочні поверхні корпуса й площину опори. Задирки, фарба, окалина, мастило та тверді частинки здатні створити локальний перекіс навіть за правильно підібраного вузла.
Огляньте монтажну площину: на ній не повинно бути явних локальних виступів, вм'ятин, тріщин, деформацій або зон неповного прилягання. Допустимі площинність, шорсткість, стан отвору та можливість застосування прокладок визначають креслення машини й інструкція конкретного вузла. Випадкові шайби, пластини або обрізки металу не є способом виправити перекіс.
Зніміть навантаження, яке змінює положення вала
Перед виставленням опор вал підтримують у монтажному положенні. Вага вала, натяг ременя чи ланцюга, шків, муфта або інший елемент можуть змістити його та зробити результат перевірки хибним. Якщо вал має дві опори, недостатньо правильно посадити кожен фланець окремо: обидві опори мають розташовуватися відносно спільної осі вала.
Порядок перевірки співвісності
- Встановіть вал у природне робоче положення та забезпечте його підтримку.
- Розмістіть фланцеві корпуси на валу, а кріплення лише наживіть. Не виконуйте остаточне затягування.
- Якщо передбачено центрувальний поясок, перевірте його входження у відповідну посадку без перекосу та примусового підтягування.
- Переконайтеся, що фланець прилягає до опорної площини по всьому контуру, якщо конструкція не передбачає іншого способу опори.
- Дайте корпусам зайняти положення, за якого вал не примушує одну опору зміщуватися або нахилятися.
- Якщо це безпечно й допускає конструкція, обережно проверніть вал вручну. Заїдання, ривки або ненормальний опір до затягування — привід зупинити монтаж і знайти причину.
За потреби кількісного контролю застосовують вимірювальну схему, прийняту для конкретної машини: наприклад, індикаторну перевірку геометрії посадок, торцевого биття приєднаних деталей або положення осі. Граничні значення не переносять з іншого бренду, серії чи вузла.
Затягування фланця і фіксація на валу — різні дії
Після перевірки положення корпусів кріплення фланця затягують рівномірно, за схемою та моментом із креслення машини або документації точного виконання. Лише після цього виконують фіксацію внутрішнього кільця на валу в порядку, установленому для конкретного механізму замикання.
Спосіб фіксації може відрізнятися: гвинти, ексцентрикове кільце, втулка або інше конструктивне рішення. Для окремих виконань із гвинтовою фіксацією виробничі інструкції передбачають спочатку закріпити корпус на обладнанні, а потім затягнути гвинти внутрішнього кільця до значення з документації цього вузла. Моменти затягування, посадки вала та послідовність дій не можна переносити між різними виконаннями.
| Етап | Що перевірити | Що не робити |
|---|---|---|
| Підготовка | Чистота вала, фланця та опорної площини | Не залишати окалину, фарбу й задирки |
| Посадка корпуса | Повне прилягання фланця; вільне входження пояска, якщо він є | Не втягувати перекошену посадку болтами |
| Виставлення | Вал підтримано, обидві опори не примушують одна одну | Не компенсувати перекіс випадковими прокладками |
| Затягування | Рівномірна схема й значення з документації | Не вважати болти засобом центрування |
| Контроль | Вільне обертання та стан після пробного пуску | Не ігнорувати шум, нагрівання чи вібрацію |
Контроль після монтажу та межі самостійних дій
До пробного пуску ще раз перевірте, що вал не затиснутий сусідніми деталями, ущільнення не деформовані, корпус не змістився під час затягування, а кріплення не послаблене. Після контрольного запуску спостерігайте за шумом, температурою, вібрацією, витоком мастила та забрудненням. Незвичний шум або швидке аномальне нагрівання означають, що обладнання слід зупинити й діагностувати причину, а не компенсувати проблему додатковим затягуванням.
Самостійне регулювання варто припинити, якщо корпус не сідає на площину, центрувальна посадка не входить без примусу, вал обертається туго чи ривками, після затягування змінюється його положення, є тріщина корпуса, зірване різьблення, помітне биття або пошкоджене ущільнення. Якщо причина може бути в деформації рами, приводі, муфті чи зовнішньому навантаженні, необхідна перевірка всього валопроводу фахівцем.
Для схеми, де вал має осьове переміщення, окремо встановлюють, який вузол фіксує вал, а який допускає зміщення. Це рішення не можна приймати лише за виглядом фланця.