
Обслуговування фланцевого підшипникового вузла: як перевірити подачу мастила
Прес-маслянка на корпусі ще не означає, що мастило надходить до підшипника. Розбираємо безпечний порядок перевірки точки подачі, каналу, сумісності мастила та симптоми, за яких слід зупинити роботи.
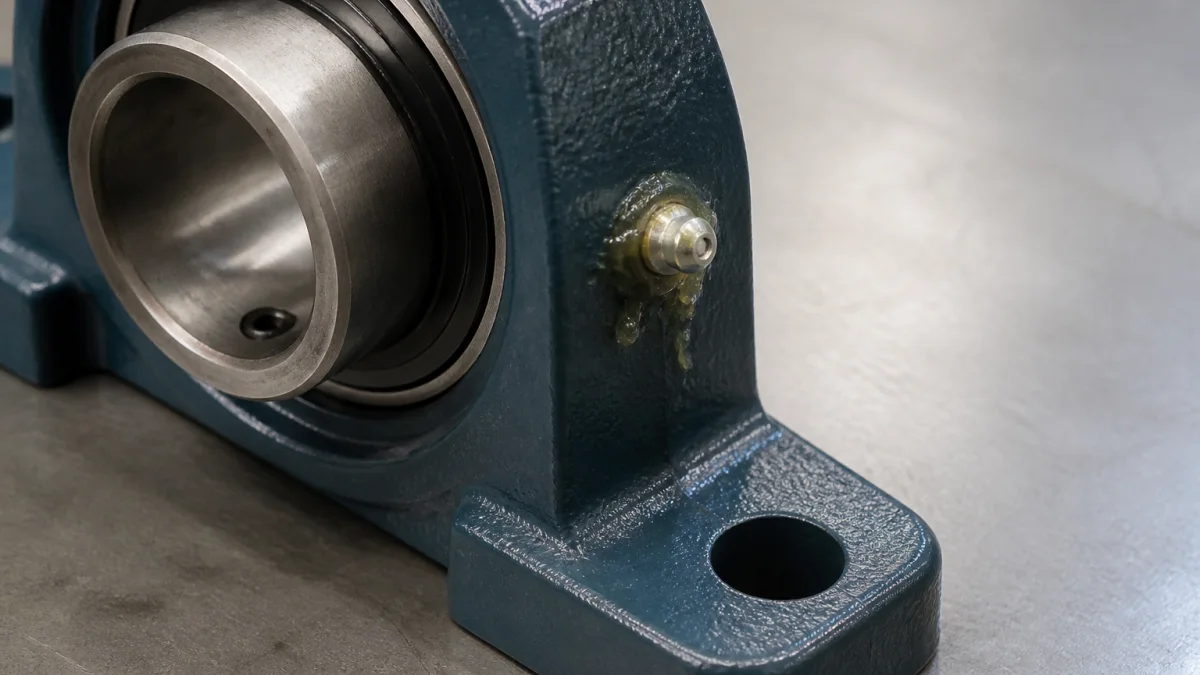
Під час обслуговування фланцевого підшипникового вузла легко зробити хибний висновок: якщо на корпусі є прес-маслянка, то мастило нібито гарантовано потрапляє до доріжок кочення. Насправді точка подачі є лише початком шляху. Для штатного повторного змащування мають відповідати одне одному конструкція корпусу, канал мастила та положення отворів або кільцевої канавки у зовнішньому кільці вставного підшипника.
Цей матеріал стосується вузлів зі вставним підшипником, які можуть застосовуватися на рамах, стінках, кожухах, транспортерах, вентиляційному, пакувальному та іншому загальнопромисловому обладнанні. Це не підтверджує сумісність із конкретною машиною: можливість повторного змащування потрібно встановлювати за документацією точного виконання.
Почніть із безпечної підготовки
Будь-яке обслуговування виконують тільки після повної зупинки обладнання, ізоляції від джерел енергії та захисту від випадкового запуску. Не варто переносити порядок робіт із зовні подібного вузла: правила доступу, режим подачі мастила й необхідність провертання вала визначають інструкція конкретного обладнання та внутрішні правила безпеки.
Спочатку ідентифікуйте точне виконання
Звірте маркування вставного підшипника, тип корпусу, наявність точки подачі, конфігурацію ущільнень і доступну технічну документацію. Частина вузлів постачається із заводським мастилом та конструктивно не передбачає повторного змащування. У такому разі спроба нагнітати мастило через корпус не є штатною процедурою без прямого підтвердження виробника.
Як приклад для подальшої перевірки конструкції можна переглянути серію фланцевих кулькових підшипникових вузлів із прес-маслянкою. Наявність цієї деталі в описі не скасовує потреби звірити можливість повторного змащування саме для обраного виконання.
Логіка перевірки шляху мастила
Перевірка має відповідати на практичне запитання: чи існує безперервний передбачений конструкцією шлях від прес-маслянки до підшипника? Типова послідовність така: точка подачі → канал у корпусі → отвір або кільцева канавка у зовнішньому кільці → розподіл мастила відповідно до конструкції вузла.
Розташування отвору або канавки у вставних підшипниках різних виконань відрізняється. Якщо після заміни вставки її мастильний елемент не суміщений із каналом корпусу, прес-маслянка може виглядати справною зовні, але повторне змащування не досягатиме мети. Тому не можна переносити схему каналу з одного виробу на інший лише через подібний вигляд.
Огляньте прес-маслянку до приєднання шприца
Спершу очистьте прес-маслянку й прилеглу ділянку. Бруд із наконечника шприца здатний потрапити до каналу мастила. Далі перевірте:
- деформацію, корозію та засмічення;
- цілісність різьби, посадки та відсутність люфту;
- наявність і стан захисного ковпачка, якщо він передбачений;
- чи фіксується наконечник шприца герметично.
Якщо наконечник не тримається, мастило виходить назовні біля штуцера або для ручної подачі потрібно надмірне зусилля, нагнітання слід припинити. Такі симптоми можуть свідчити про несправність точки подачі, засмічення чи затвердіння залишків мастила, але самі по собі не встановлюють місце закупорювання.
Перевірте мастило, а не лише його назву
Для повторного змащування підходить лише матеріал, що відповідає вимогам документації вузла. Важливі не тільки загальна назва або консистенція, а й властивості базової оливи, загусника, присадок, температурні умови, вологостійкість і допустимість змішування із залишками попереднього продукту.
Якщо походження або склад наявного мастила невідомі, сумісність не слід вважати підтвердженою. Однакова консистенція чи схоже призначення не доводять універсальної сумісності. Рішення про заміну мастила або перехід на інший продукт потребує даних виробника мастила та вимог до конкретного вузла.
Не існує універсальної дози, тиску шприца, кількості ходів важеля чи календарного інтервалу. На режим впливають конструкція, частота обертання, температура, навантаження, забрудненість середовища, ущільнення, властивості мастила та спосіб подачі. Фіксуйте виконані дії й симптоми в журналі обслуговування, а параметри беріть з інструкції.
Ознаки порушення подачі та правильна реакція
| Спостереження | Що це може означати | Безпечна дія |
|---|---|---|
| Прес-маслянка пошкоджена, відсутня або забита | Неможливо забезпечити чисте та герметичне приєднання | Не нагнітати мастило; усунути несправність за процедурою |
| Твердий залишок біля точки подачі або надмірне зусилля | Можливі засмічення чи затвердіння мастила в точці або каналі | Не прочищати канал інструментом без передбаченої процедури |
| Мастило витікає біля штуцера | Порушена герметичність з'єднання або стан прес-маслянки | Припинити перевірку та оглянути точку подачі |
| Мастило різко виходить через ущільнення | Можливий надлишок, невідповідний шлях подачі або пошкодження ущільнення | Негайно припинити нагнітання та передати вузол на перевірку |
| Немає видимого виходу мастила | Причина не визначається без схеми конкретного вузла | Звірити контрольну ознаку з документацією, не робити висновок про закупорювання |
Наявність або відсутність видимого виходу свіжого мастила не є універсальним доказом правильного чи неправильного змащування. Шляхи розподілу, ущільнення та зони виходу надлишку відрізняються між виконаннями. Якщо конструкцією передбачено контрольований вихід надлишку, його шлях потрібно перевірити до робіт; після обслуговування витиснуте мастило прибирають із зовнішніх поверхонь.
Практичний чекліст і межі самостійних дій
- Зупиніть, знеструмте та захистіть обладнання від запуску.
- Ідентифікуйте точне виконання корпусу й вставного підшипника.
- Підтвердьте, що вузол допускає повторне змащування.
- Очистьте й огляньте прес-маслянку, її посадку та захист.
- За документацією перевірте відповідність каналу корпусу мастильному елементу підшипника.
- Звірте мастило з вимогами вузла та не припускайте сумісність невідомих залишків.
- Контролюйте тільки передбачену конструкцією ознаку розподілу або виходу надлишку.
- Приберіть зовнішні залишки мастила та зафіксуйте симптоми й виконані дії.
Користувач може виконати зовнішній огляд, очищення точки подачі, звірку документації та фіксацію ознак. Розбирання корпусу, виймання вставного підшипника чи прочищення каналу інструментом мають виконуватися підготовленим персоналом за процедурою виробника. Так само рішення фахівця потрібне за забитого каналу, невідомого мастила, пошкоджених ущільнень, підозри на неправильне складання, перегріву або виражених вібраційних симптомів.
Перевірка подачі не замінює діагностику вузла
Навіть правильно організований шлях мастила не пояснює всі відмови. Шум, вібрація, радіальний люфт, биття, перегрів, сліди провертання кільця на валу, тріщини корпусу й ослаблене кріплення не варто списувати лише на нестачу мастила. Зростання температури після обслуговування може бути пов'язане з надлишком або невідповідністю мастила, порушенням ущільнення чи вже наявною механічною проблемою.
Отже, перевірка подачі — це окрема процедура контролю шляху мастила. Вона корисна для запобігання помилкам під час обслуговування, але не замінює окремої діагностики вібрації, шуму, температури, посадок, вала та кріплення корпусу.
Поширені запитання
Чи означає прес-маслянка на корпусі, що вузол можна змащувати повторно?
Ні. Потрібно підтвердити за документацією точного виконання, що вузол має штатний шлях від точки подачі до мастильного елемента вставного підшипника.
Чому не можна встановити єдину кількість мастила для всіх вузлів?
Кількість та інтервал залежать від конструкції, режиму роботи, температури, навантаження, ущільнень, середовища, мастила та способу подачі. Їх беруть з інструкції конкретного вузла.
Що робити, якщо мастило виходить біля прес-маслянки або через ущільнення?
Припинити нагнітання. Потрібно перевірити герметичність точки подачі, шлях мастила, відповідність мастила та стан ущільнень за процедурою технічного обслуговування.
Чи доводить відсутність видимого виходу мастила закупорювання каналу?
Ні. У різних виконаннях відрізняються канали, ущільнення й шлях розподілу. Причину можна визначати лише з урахуванням документації конкретного вузла.
Чи можна усунути засмічення каналу дротом або іншим інструментом?
Без прямо передбаченої виробником процедури цього робити не слід. Розбирання та прочищення каналу належать до робіт для підготовленого персоналу.