
Підшипники 634 і 635 2RS: як встановити мініатюрний підшипник без пошкодження
Підшипники 634 і 635 2RS чутливі до перекосу, бруду та неправильно переданого зусилля. Розбираємо безпечний монтаж: від перевірки посадок і вибору оправки до контролю плавності ходу після встановлення.
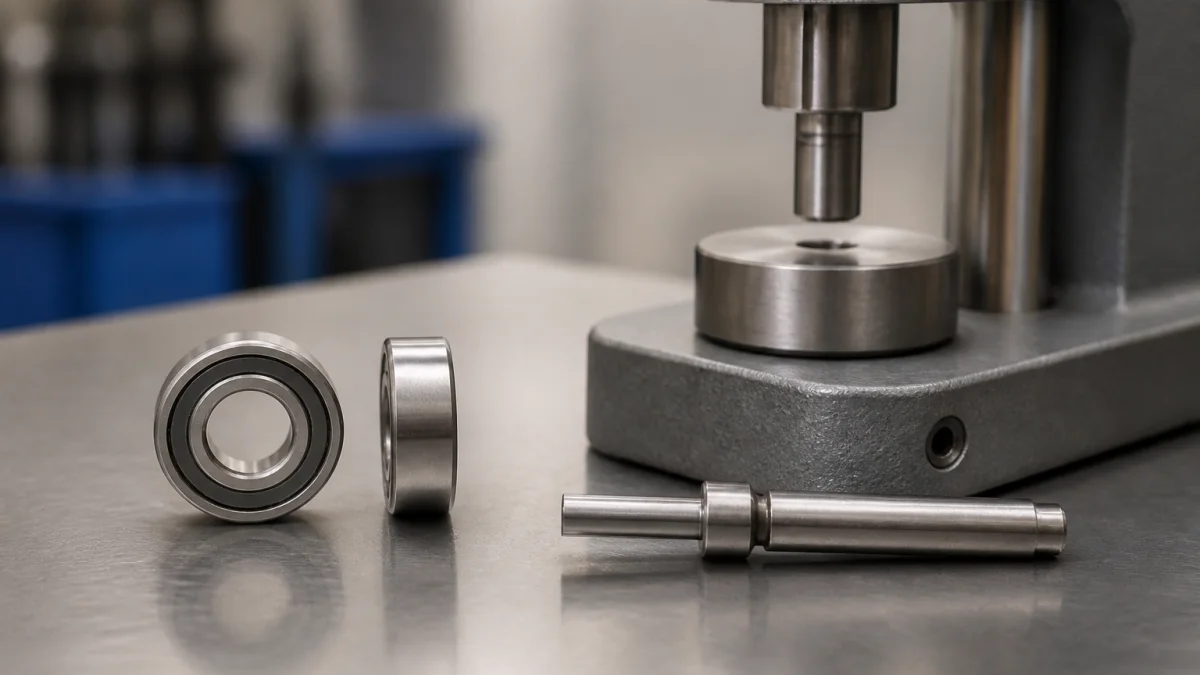
Мініатюрні закриті кулькові підшипники потребують не менш акуратного монтажу, ніж більші типорозміри. Навіть незначний перекіс, стружка в посадковому отворі або зусилля, передане через кульки, здатні погіршити плавність обертання ще до введення вузла в експлуатацію. Тому підшипники 634 635 2RS слід встановлювати не «за відчуттям», а через правильно підібрану оправку та з контролем посадки на кожному етапі.
Базове позначення визначає габарити: 634 має розмір 4×16×5 мм, а 635 — 5×19×6 мм за схемою d×D×B. Це різні типорозміри, тому заміна одного іншим без перероблення вала, корпуса й осьових упорів неможлива. Перед замовленням звіряють креслення вузла, повне маркування старого виробу та фактичні посадкові розміри.
Що перевірити до початку монтажу
Підшипники 634 і 635 належать до однорядних радіальних кулькових підшипників із глибокими доріжками кочення. Суфікс 2RS у галузевому вжитку зазвичай вказує на ущільнення з двох боків. Воно допомагає утримувати мастило та обмежувати потрапляння забруднень, але не захищає ущільнювальні кромки від необережної оправки, задирок або брудної посадкової поверхні.
Однакові габарити ще не означають повної ідентичності виробів. Матеріал і профіль ущільнень, мастило, внутрішній зазор, клас точності, сепаратор та граничні режими залежать від повного позначення і каталогу конкретного виробника. Для заміни перевіряють не лише напис «634 2RS» або «635 2RS», а й усі додаткові суфікси, передбачені документацією вузла.
| Позначення | Розмір d×D×B | Що звірити перед установленням |
|---|---|---|
| 634 2RS | 4×16×5 мм | Вал 4 мм, отвір корпуса 16 мм, доступну ширину 5 мм, повне виконання |
| 635 2RS | 5×19×6 мм | Вал 5 мм, отвір корпуса 19 мм, доступну ширину 6 мм, повне виконання |
Огляд вала, корпуса та упорів
До розпакування підшипника огляньте вал, отвір корпуса й торцеві упори. На поверхнях не повинно бути стружки, абразиву, корозії, задирок, пилу чи вологи. Окремо перевірте, чи не заважає галтель на валу або в корпусі кільцю повністю дійти до торця упору. Параметри фасок і допустимі радіуси беруть із креслення вузла та каталогу обраного підшипника, а не визначають приблизно за його діаметром.
Посадки також не призначають лише за номіналом 4 або 5 мм. Надмірний натяг здатний створювати напруження в кільцях і зменшувати внутрішній зазор. Вибір посадки залежить, зокрема, від навантаження, температурного режиму, матеріалів вала й корпуса, способу осьової фіксації та від того, яке кільце обертається відносно напряму навантаження.
Інструмент для чистого запресовування
Для малого підшипника з циліндричним отвором підходить холодний механічний монтаж: малий прес, ручний прес-кліщі або інший пристрій, що створює плавне контрольоване осьове зусилля. Потрібна рівна чиста опора та комплект монтажних оправок відповідного діаметра.
- Виймайте підшипник із заводського пакування безпосередньо перед установленням.
- Очищуйте не лише посадки, а й інструмент та робочу поверхню.
- Обирайте оправку, робочий торець якої спирається на потрібне кільце по колу.
- Переконайтеся, що оправка не торкається ущільнення та не навантажує сепаратор.
- Не використовуйте молоток як спосіб посадки, навіть через проміжну деталь.
На яке кільце передавати зусилля
Головне правило монтажу просте: зусилля прикладають до кільця, яке має посадку з натягом. Якщо підшипник садять на вал із натягом, оправка повинна тиснути на внутрішнє кільце. Під час запресовування в корпус із натягом зусилля передають через зовнішнє кільце.
Коли натяг передбачено одночасно на валу й у корпусі, необхідний пристрій, що підтримує обидва кільця та передає зусилля на них одночасно. Тиснути на одне кільце, щоб перемістити друге через кульки, не можна: так виникає ризик локального пошкодження доріжок кочення.
Послідовність монтажу без перекосу
- Зіставте повне маркування нового підшипника з документацією вузла.
- Очистіть і огляньте посадкові поверхні, упори та інструмент.
- Встановіть підшипник строго перпендикулярно до осі вала або отвору корпуса.
- Зробіть короткий початковий хід преса з мінімальним контрольованим зусиллям.
- Переконайтеся, що кільце входить рівномірно по всьому колу.
- Плавно доведіть підшипник до передбаченого торцевого упору.
Якщо на першому ході помітний перекіс, монтаж потрібно зупинити. Не намагайтеся «виправити» положення подальшим натисканням: це лише збільшує ризик пошкодження. Підшипник знімають без ударів, визначають причину — задирку, невідповідну оправку, забруднення чи проблему посадки — і лише після усунення повторюють операцію.
Контроль після встановлення
Після запресовування перевірте, чи дійшло кільце до передбаченого торцевого упору та чи немає видимого перекосу. Огляньте ущільнення: воно не має бути затиснутим, підрізаним або деформованим. Також переконайтеся у відсутності сторонніх частинок і контакту сепаратора з деталями вузла.
Якщо конструкція дозволяє обертання на цьому етапі, воно має бути плавним, без заїдань, нерівномірного ходу й аномального опору. Така перевірка не замінює контроль вузла під фактичним робочим навантаженням, проте допомагає вчасно виявити грубі помилки монтажу.
Помилки, які скорочують ресурс
Найнебезпечніші помилки — удари під час встановлення, передавання зусилля через тіла кочення та спирання оправки на гумове ущільнення. Відсутність видимих дефектів після удару не означає, що доріжки кочення не зазнали мікропошкоджень.
Про проблему можуть сигналізувати підвищений момент обертання, шум, вібрація, заїдання або нерівномірний хід. Це не вказує автоматично на одну причину: слід перевірити перекіс, чистоту, посадки, співвісність, упори та відповідність повного виконання підшипника. Якщо новий підшипник обертається туго, не варто компенсувати це додатковим мастилом, ударами чи розробкою на високих обертах.
Підшипник, який уже запресовували або демонтували через кільце з натягом, варто розглядати як потенційно пошкоджений. Рішення про повторне використання потребує окремої технічної оцінки, а не лише візуального огляду.
Поширені запитання
Чи взаємозамінні підшипники 634 2RS і 635 2RS?
Ні. 634 має розмір 4×16×5 мм, а 635 — 5×19×6 мм. Вони відрізняються діаметром отвору, зовнішнім діаметром і шириною, тому потребують різних посадок у вузлі.
Чому не можна запресовувати підшипник ударами?
Ударний монтаж може пошкодити кільця, тіла кочення, доріжки кочення та ущільнення. Для малих підшипників доцільний плавний механічний монтаж пресом або відповідним пристроєм.
Куди має тиснути оправка під час монтажу?
На кільце з посадкою з натягом: на внутрішнє — під час посадки на вал, на зовнішнє — під час встановлення в корпус. За натягу на обох кільцях потрібне одночасне передавання зусилля на обидва кільця.
Чи означає 2RS однакове виконання у всіх виробників?
Ні. Суфікс зазвичай означає ущільнення з обох боків, але матеріал, профіль ущільнень, мастило, зазор та інші параметри потрібно уточнювати за повним позначенням і каталогом виробника.
Що робити, якщо після монтажу підшипник обертається туго?
Не слід компенсувати це мастилом, ударами чи розробкою на високих обертах. Потрібно перевірити посадки, перекіс, співвісність, упори, чистоту та відповідність конкретного виконання підшипника.