
Посадка підшипника і робочий зазор: як уникнути затиснутої опори
Затиснута опора часто виникає не через один дефект, а через поєднання натягу, температурного розширення, перекосу або помилки монтажу. Розбираємо, що саме перевірити до й після складання.
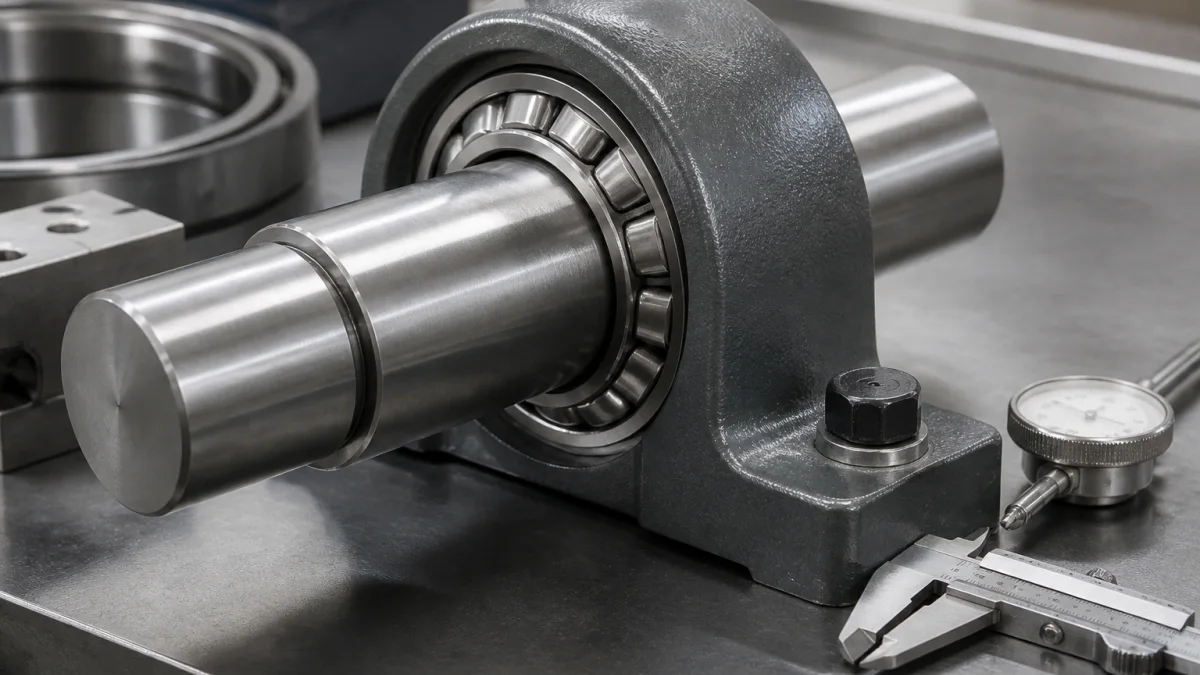
Посадка підшипника і робочий зазор пов’язані, але це не один і той самий параметр. Підшипник може мати коректний початковий внутрішній зазор до монтажу й втратити його після насаджування на вал, установлення в корпус або нагрівання вузла. Наслідок — туге обертання, аномальне нагрівання, шум і ризик раннього пошкодження поверхонь кочення.
Тема актуальна для опор електродвигунів, насосів, вентиляторів, редукторів, конвеєрів та інших механізмів із валом і корпусом. Проте сумісність деталей, схема фіксації та числові режими визначаються тільки кресленням і документацією конкретної машини.
Що змінюється від складування до роботи вузла
Посадка — це співвідношення фактичних розмірів і допусків шийки вала або отвору корпусу з кільцем підшипника. Внутрішній зазор — можливе радіальне чи осьове відносне переміщення кілець до монтажу або за заданого вимірювального навантаження. Тому називати зазор «посадкою» або підбирати одне замість іншого неправильно.
Для радіальних підшипників корисно розділяти три стани:
- початковий внутрішній зазор — до монтажу;
- залишковий зазор — після встановлення в посадочні місця;
- робочий, або ефективний, зазор — у реальному тепловому та силовому режимі.
Натяг на валу розширює внутрішнє кільце, а натяг у корпусі стискає зовнішнє. В обох випадках залишковий зазор зменшується. Під час роботи він може зменшитися ще більше через різницю температур між кільцями. Часто внутрішнє кільце й тіла кочення нагріваються сильніше, а корпус відводить тепло, але це типовий чинник, а не універсальна картина для кожної машини.
Чому правильний номінальний діаметр не гарантує результату
Навіть за формально правильного діаметра тонкостінний, нерівний або деформований корпус може спотворити форму кільця. Так само впливають задирки, корозія, пошкоджені бурти, недостатня жорсткість деталей, перекіс і неперпендикулярні упорні поверхні. Саме тому вимірювання одного діаметра без оцінки геометрії не виключає затиснення.
Симптоми: не плутати затиснення з іншими несправностями
Після заміни підшипника про проблему можуть свідчити незвично великий момент провертання, погіршення плавності ходу, шум, швидке або стабільне аномальне нагрівання. У плаваючій опорі важлива ознака — відсутність передбаченого конструкцією осьового переміщення.
Водночас ці симптоми не є специфічними. Подібно проявляються перекіс, забруднення, надлишок мастила, монтажні пошкодження або помилка у схемі фіксації. Одинична температура без базового режиму, точки вимірювання та допустимого значення з інструкції не доводить, що опора затиснута.
| Спостереження | Що перевірити до висновку |
|---|---|
| Туге обертання після складання | Посадки, перекіс, повноту прилягання до буртів, спосіб прикладання монтажного зусилля. |
| Нагрівання під час пробного пуску | Тенденцію температури, мастило, шум, вібрацію та процедуру контролю виробника обладнання. |
| Немає осьового ходу | Чи передбачена плаваюча опора та яке кільце або внутрішня конструкція мають компенсувати подовження вала. |
| Сліди мікропереміщення на посадці | Ознаки повзучості кільця: фретинг, кругові подряпини, вироблення, вібрацію та стан вала або корпуса. |
Порядок перевірки перед монтажем
Будь-які роботи починають лише після безпечної зупинки та знеструмлення обладнання. До складання звіряють креслення вузла, тип підшипника й монтажну інструкцію. Важливо встановити, яке кільце повинне мати натяг, яке навантаження є обертовим відносно кільця та чи потрібне осьове зміщення.
- Очистіть вал, отвір корпусу, упорні бурти та інструмент.
- Огляньте поверхні на задирки, корозію, риски й пошкодження фасок.
- Виміряйте посадочні діаметри та оцініть циліндричність, прямолінійність, перпендикулярність упорів, а за потреби — радіальне й осьове биття відповідно до креслення.
- Перевірте, чи не суперечить фіксація вимозі плаваючої опори компенсувати теплове подовження вала.
- Виберіть механічний, тепловий або гідравлічний метод лише за документацією конкретного вузла.
Загальне правило таке: кільце, відносно якого обертається зона навантаження, зазвичай потребує посадки, що не допустить провертанню. Але конкретний допуск не призначають лише за цим правилом: враховують тип і розмір підшипника, навантаження, температуру, матеріали, жорсткість вала та корпуса й креслення.
Особливий випадок — конічна посадка
Для сферичних роликопідшипників на конічній посадці типовою процедурою є контроль зменшення радіального зазору або осьового переміщення під час насаджування. Деталі конкретного виконання варто звіряти в каталозі, наприклад у серії сферичних роликопідшипників. Не переносіть цей алгоритм автоматично на кулькові, конічні роликові чи інші типи.
Монтаж без передачі зусилля через тіла кочення
Для нерознімних підшипників спочатку монтують кільце з більш щільною посадкою. Зусилля прикладають безпосередньо до кільця, яке входить із натягом. Удари по кільцях, сепаратору, ущільненнях або тілах кочення неприпустимі: передавання навантаження через тіла кочення може залишити вм’ятини на доріжках, що згодом проявляться шумом і вібрацією.
Якщо обидва кільця одночасно входять у посадки з натягом, потрібен пристрій, який розподіляє зусилля на обидва кільця. Нагрівання чи охолодження іноді полегшує складання, але допустимі температуру та спосіб беруть з інструкції саме для підшипника, мастила, ущільнення й вузла.
Контроль після складання та межі самостійних дій
До введення в експлуатацію перевірте повноту прилягання до упорних поверхонь, відсутність перекосу, передбачений осьовий хід, плавність обертання без ненормального підклинювання, а також правильність мастила і його кількості за інструкцією. Під час пробного пуску контролюйте тенденцію температури, шум, вібрацію та плавність ходу за процедурою виробника обладнання.
Самостійно допустимо очистити й оглянути посадки, зафіксувати фактичні виміри, звірити деталі з кресленням, використати штатний монтажний інструмент і виконати прямо передбачену перевірку. Потрібно зупинитися й передати задачу інженеру, якщо:
- допуски посадок невідомі або виміри не відповідають кресленню;
- є сліди провертанню, тріщини чи вироблення посадочного місця;
- після монтажу немає заданого осьового ходу або підшипник став тугим;
- потрібно змінити внутрішній зазор, переробити вал чи корпус;
- потрібно регулювати прокладки, гайку, осьовий натяг або парне встановлення.
Не намагайтеся виправити симптом універсальною порадою «взяти більший зазор» або «послабити посадку». Посадка, внутрішній зазор і робочий зазор взаємопов’язані, але не взаємозамінні. Без даних про точний тип підшипника, навантаження, температурний режим, матеріали та креслення таке втручання може лише змінити характер несправності.
Поширені запитання
Чим робочий зазор відрізняється від початкового?
Початковий внутрішній зазор оцінюють до монтажу. Після натягу на валу або в корпусі він зменшується до залишкового, а під час роботи на результат додатково впливають температура та умови навантаження.
Чи можна усунути затиснення, просто вибравши більший зазор?
Ні, це не універсальне рішення. Потрібно перевірити фактичні посадки, геометрію, схему фіксації, тепловий режим і креслення вузла. Самостійно змінювати клас внутрішнього зазору за симптомом не варто.
Чому не можна бити по підшипнику під час монтажу?
Удар або передавання монтажного зусилля через тіла кочення може пошкодити доріжки кочення. Зусилля прикладають безпосередньо до кільця, яке встановлюють із натягом.
Коли потрібен інженерний розрахунок або перевірка?
Коли невідомі допуски, немає осьового ходу, підшипник тугий після посадки, є сліди повзучості чи потрібно змінювати вал, корпус, регулювання або попередній натяг.
Чи завжди внутрішнє кільце нагрівається сильніше?
Це поширений для багатьох вузлів чинник, але не правило для кожної машини. Реальний тепловий режим потрібно оцінювати за документацією та умовами конкретного обладнання.